塑料挤出的层顺序、支撑和规格指南。
需按目数、线径、编织方式和材料标明每一层,然后确定熔体流动方向和设备支持。20 /40/80/40/20 之类的目数顺序是一种简便的表示方法,但它并非完整的图纸、安装说明或经验证的微米级精度等级。
本指南解释了如何将参考组合转化为清晰的询价。如需了解可用的形状和结构,请查看迈东挤出机筛网和筛网组件产品系列。
在20/40/80/40/20 的编号中,每个数字代表一层网格。重复的数字仍然代表不同的层。这种编号方式告诉供应商网格的标称顺序,但其他关键细节则留有余地。
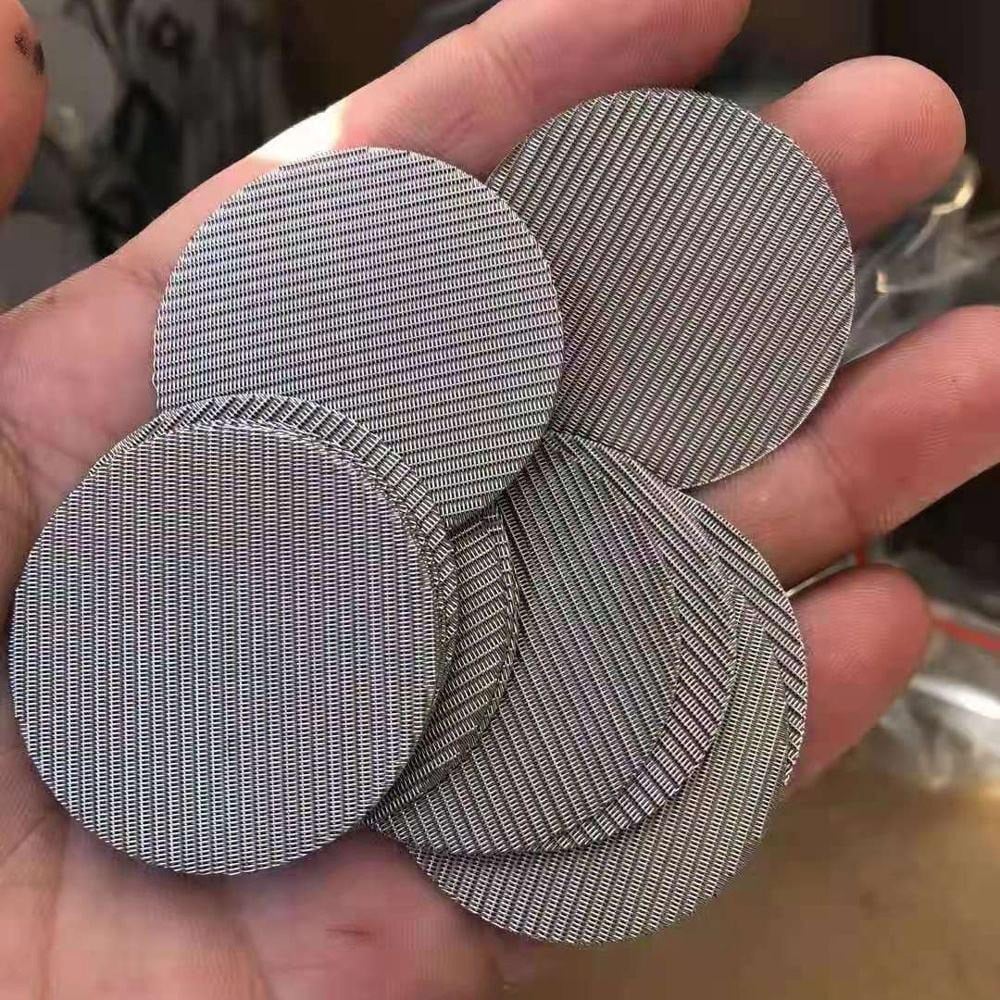
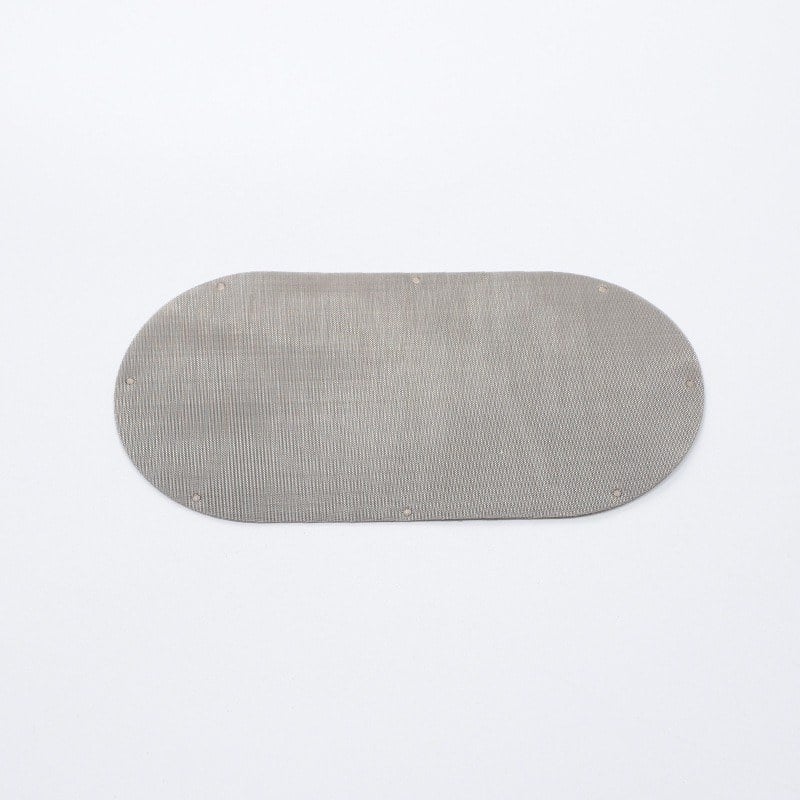
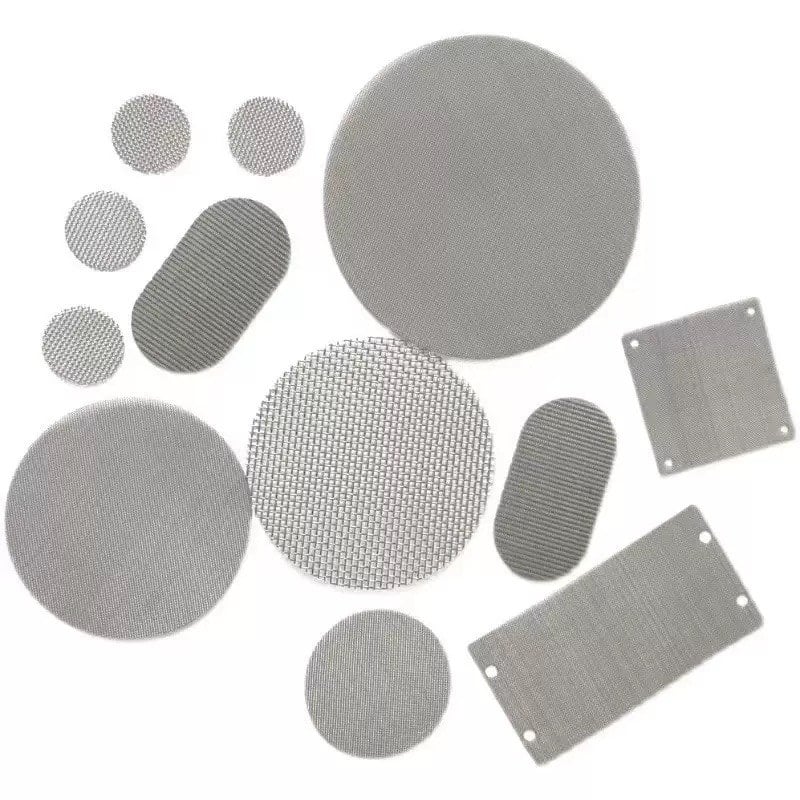
照片可以帮助识别形状和结构,但单凭照片本身无法验证合金成分、线径或完整的层压表。
参考/定制信息:这些示例仅供讨论之用,并非固定标准、库存承诺或针对特定聚合物的推荐配方。最终结构将根据挤出工艺、材料、过滤要求和设备进行审核。
对称列表可以简化识别,但完整的组件两侧可能仍然具有不同的线径、边缘或方向特征。
请注明“第一层 = 熔体入口”或明确定义您自己的参考标识。不要假设所有供应商都从同一来源读取列表。
在常见的布置方式中,下游粗网支撑并分隔细网与破碎板。实际布置方式参照设备图纸。
确认腔体深度、填料厚度、边缘厚度、有效面积和方向特征。反冲洗服务需要单独检查。
概念关系:熔体入口 → 指定筛网层 → 支撑挡板 → 熔体出口。这是一种工艺关系,并非特定机器的编号装配图。
如果买家发送“20/60/100”,请在报价或生产前询问所指的方位。颠倒清单内容可能描述的是同一包装,也可能是完全不同的排列方式。
对于常规的方形编织网,其标称几何孔径为:
孔径(毫米)= 25.4 ÷ 目数 − 线径(毫米)
仅为计算示例:100目筛网,线径0.10毫米,筛孔尺寸为0.154毫米(154微米);100目筛网,线径0.12毫米,筛孔尺寸为0.134毫米(134微米)。这些示例并非产品规格或实际过滤性能。
此关系适用于所述的方形网格几何形状。请勿将其直接用于荷兰式编织或完整多层包装的额定值转换。请明确要求是指几何开口、标称保持力还是测试额定值。
有关转换背景,请参阅网格到微米参考工具;该工具不能替代完整的布料规格。
在确定过滤目标和机械结构之后,再选择层数。层数越多并不一定意味着过滤效果越好或运行时间越长。
确定需要保留的污染物以及所需的成品状态。将可变形凝胶与刚性颗粒分开审查。
记录聚合物、添加剂、原生/再生原料、产量和熔体温度。比较相似条件下的试验结果。
检查细网所需的支撑、整体厚度、凹槽深度和可用过滤面积。
明确检查内容:产品状况、压力趋势、产量和筛网物理状况。务必遵守设备限制;切勿使用通用的压力阈值。
有关回收利用的具体采购要求,请参阅塑料回收挤出机筛网包装。
点焊可以在搬运过程中将选定的层固定在一起。但它无法固定隐藏的层,也无法像烧结层压板那样粘合整个过滤表面。
包边用于固定边缘,并改变开口大小和厚度。包边的材料和形状应与网布分开指定。点焊或单独使用包边都不能保证包装袋在特定空腔内能够正确密封。
请供应商提供每种配置的图层表和图纸版本,尤其是在不同包装看起来很相似的情况下。
下表以 20/40/80/40/20 这五个位置为例进行说明。表中特意留空未经确认的生产数据。请在对行进行编号之前,先按照设备认可的方向进行操作。
包装级字段:图纸编号/修订;编号方向;外径/内径或异形轮廓;公差;总厚度和边缘厚度;边缘处理方法;焊接位置;有效开口;换网器和破碎板;数量;目的地。
工艺层面领域:聚合物/原料;添加剂和污染物;过滤目标;吞吐量;温度;允许的压差;反冲洗操作;验收要求。
如果某个字段未知,请将其标记为“待确认”,而不是使用通用值代替。一份清晰但并不完整的查询比一份看似完整但实则猜测的规范更便于审核。
产品图片展示的是轮廓示例,并非经过验证的层配方。如需圆形、椭圆形、肾形、矩形、环形和定制选项,请返回挤出机筛网产品页面。
它标明了五层独立的网状结构,中间层为80目,两侧分别为40目和20目。但它没有具体说明线径、编织方式、材质、整体厚度或经测试的过滤等级。
不。它列出了三种网格数,但没有明确说明方向和机械支撑。请提供设备图纸、顺序书写方向以及每一层的线材和编织细节。
请使用经批准的设备和分层图。通常情况下,粗网格支撑层朝向下游断路器板放置,用于支撑和分隔较细的网格。未明确说明方向的顺序不属于安装说明。
仅凭网格数量的对称性不足以判断正反两面是否相同。不同的线径、编织方式、材料等级、边缘或方向特征都可能导致两面存在差异。请确认整个组件是否可翻转使用。
不。线径和编织方式决定了网孔的几何形状,组装好的滤袋需要有相应的额定值定义。几何尺寸的开口并不能保证所有大于该尺寸的颗粒都能被去除。
不。额外的层数会改变支撑结构、间距、厚度和流动阻力。应根据设备和过滤目标选择整体结构,而不应仅仅根据层数来选择。
不要想当然地认为相同的规格就能带来完全相同的性能。务必检查污染情况、聚合物和添加剂、产量、熔体条件、筛分面积以及所需的产品质量。
将相同的图纸版本、图层表、材料、线径、编织方式、尺寸、边缘细节和数量发送给每个供应商。明确标明进线侧和断路板侧,以及任何不可替换的特征。
请将您当前的包装规格、尺寸图或实测照片发送给迈东。请注明数量和挤压工艺,以便我们审核您所需的结构并准备报价。
SPE挤出事业部的《筛网组件选择与组装》一书中讨论了网目数和丝径的区别,以及各层之间的支撑/间隔作用。这些历史技术说明提供了背景信息;设备的具体要求更为重要。